


Rumah · Berita · Berita Industri · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Berita Industri
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Masa pakai cetakan injeksi otomotif adalah jumlah siklus produksi yang diselesaikan suatu alat sebelum dimensi bagian, permukaan akhir, atau stabilitas proses berada di bawah spesifikasi. Angka tersebut ditentukan sebelum baja pertama dipotong: tingkat baja, perlakuan panas, pelapisan permukaan, tata letak pendinginan, dan disiplin perawatan menentukan apakah suatu perkakas menghasilkan 300.000 siklus atau melampaui 1.000.000.
Dalam program otomotif pada umumnya, cetakan interior menggunakan PA66 atau PC-ABS yang diperkuat serat kaca pada tekanan rongga di atas 800 batang. Di bawah beban tersebut, perkakas hal20 yang tidak dikeraskan dapat kehilangan garis perpisahannya dalam waktu kurang dari 200.000 siklus, sedangkan geometri yang sama yang dikeraskan hingga 48 HRC dan dilapisi pada zona keausan secara teratur melewati 600.000 siklus. Kesenjangan itu bukanlah keberuntungan; itu adalah serangkaian keputusan teknis.
Fanze T&M (Jiashan) Co., Ltd., sebuah cetakan injeksi presisi dan produsen komponen cetakan melayani program otomotif sejak tahun 2005, menerapkan disiplin ini pada rangka dasbor, ventilasi HVAC, rumah kantung udara, dan braket struktural di bawah sistem mutu IATF 16949. Umur cetakan diperlakukan di sana sebagai biaya terlacak per bagian, bukan kejutan pemeliharaan.
Empat Mode Kegagalan Yang Mengakhiri Cetakan Otomotif
Empat mekanisme yang menyebabkan hampir semua penggantian cetakan otomotif: keausan abrasif, korosi, kelelahan termal, dan deformasi mekanis. Identifikasi mana yang mendominasi alat Anda, dan Anda tahu peningkatan mana yang paling memperpanjang umur.
Serat kaca berperan sebagai media pemotongan pada setiap pengambilan gambar, mengikis gerbang, tepi inti, dan garis perpisahan. Korosi terjadi ketika air pendingin tidak diolah atau ketika resin tahan api melepaskan produk sampingan yang bersifat asam. Kelelahan termal muncul sebagai retakan mikro di sudut-sudut setelah puluhan ribu siklus pemanasan dan pendinginan. Deformasi terjadi ketika tonase penjepit atau tekanan rongga melebihi kekuatan bagian baja tipis.
Keausan garis perpisahan adalah tanda penuaan pertama yang dapat diukur. Setelah lampu kilat muncul, setiap perbaikan menghilangkan logam, dan sisa umur cetakan semakin pendek setiap kali dilewati.
Pilih Baja dan Perlakuan Panas berdasarkan Tugas, Bukan karena Kebiasaan
Pemilihan baja adalah keputusan dengan pengaruh tertinggi untuk masa pakai cetakan otomotif: sesuaikan kualitasnya dengan konten pengisi, volume produksi, dan persyaratan penyelesaian permukaan sebelum merancang pendinginan atau pelapisan.
Untuk bagian struktural yang dicetak dalam resin yang diperkuat serat kaca, baja yang telah dikeraskan sebelumnya merupakan jalan pintas menuju kegagalan dini. H13 yang diperkeras hingga 48-52 HRC menjaga tepi tajam dan sisipan inti tipis tetap utuh selama ratusan ribu siklus. Untuk permukaan interior yang sangat mengkilap, S136 tahan karat menambah ketahanan terhadap korosi dan kemampuan poles yang tahan terhadap keausan dan penumpukan zat pelepas.
| Kelas baja | Kekerasan (HRC) | Kompatibilitas serat kaca | Kehidupan pelayanan yang khas | Penggunaan otomotif umum |
| P20 | 28-32 | Rendah | 200.000-400.000 | Prototipe, trim volume rendah |
| 718H | 33-38 | Sedang | 300.000-500.000 | Trim interior, ventilasi HVAC |
| H13 | 44-52 | Tinggi | 500.000-800.000 | Rumah kantung udara, braket struktural |
| S136 | 48-52 | Tinggi | 500.000-1.000.000 | Tinggi-gloss, transparent, corrosion-prone parts |
Alat struktural besar seperti cetakan injeksi bingkai panel instrumen membawa logika pemilihan material yang sama: semakin besar area yang diproyeksikan, semakin tinggi beban tekanan rongga, dan semakin buruk konsekuensi dari baja lunak. Pilihan material juga berinteraksi dengan geometri bagian, seperti yang dijelaskan di kami desain cetakan interior otomotif dan panduan pemilihan material .
 Pemasok Cetakan Injeksi Bingkai Panel Instrumen Grosir, Perusahaan, Eksportir Fanze T&M (Jiashan) Co., Ltd. Adalah Pemasok, Perusahaan, Eksportir Cetakan Injeksi Bingkai Panel Instrumen Grosir Cina, Lini produk ini ... Lihat Produk →
Kandungan serat kaca di atas 30%, jangan pernah menjalankan alat produksi di bawah 45 HRC di zona keausan.
Terapkan Perawatan Permukaan di Tempat Konsentrat Keausan
Lapisan nitridasi dan PVD meningkatkan kekerasan permukaan hingga setara 70-90 HRC dan dapat menggandakan masa pakai rongga pada resin otomotif yang bersifat abrasif.
Nitridasi membentuk wadah difusi keras tanpa mengubah dimensi, sehingga ideal untuk pin inti dan slide. Pelapis PVD menambahkan lapisan keramik tipis dengan gesekan rendah yang mengurangi gaya aus dan ejeksi. Pelapisan krom tetap menjadi pilihan praktis untuk permukaan yang didominasi korosi. Pendekatan yang paling hemat biaya adalah selektif: perlakukan area gerbang, garis perpisahan, dan permukaan inti dengan tingkat keausan tinggi, dan biarkan bagian perkakas lainnya tidak dirawat.
Komponen seperti an cetakan braket penyangga pemasangan kantung udara dijalankan dalam PA66 berisi kaca, dengan inti dan gerbang yang dilapisi memiliki dimensi kritis jauh lebih lama dibandingkan baja polos dengan kekerasan yang sama.
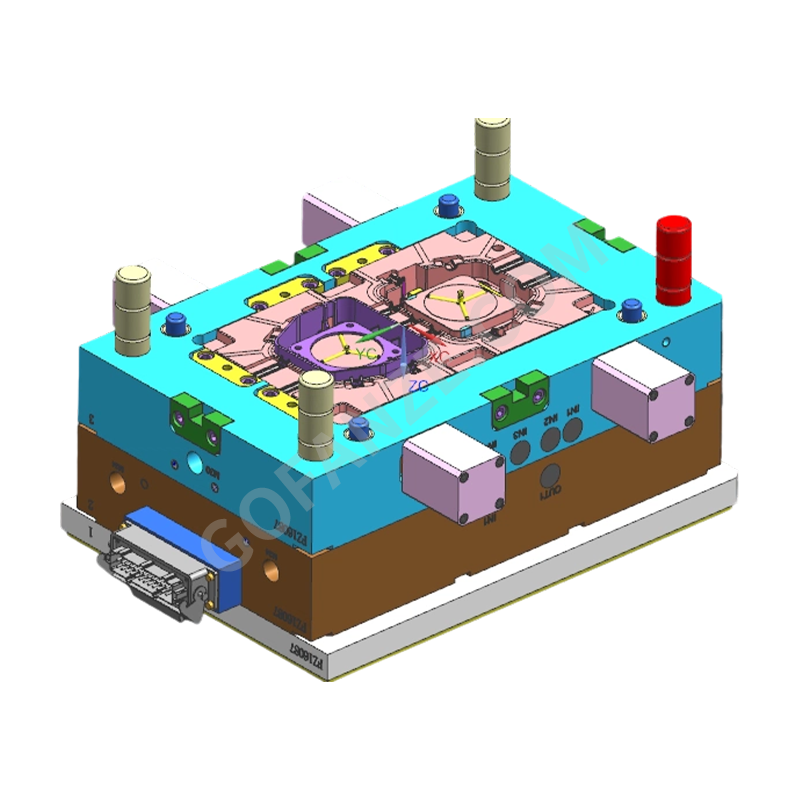 Grosir Cetakan Injeksi Braket Pemasangan & Pemasangan Kantung Udara Plastik Otomotif Su Fanze T&M (Jiashan) Co., Ltd. Adalah Pemasok cetakan injeksi Braket & Pemasangan Kantung Udara Plastik Otomotif Grosir Cina, Perusahaan, ... Lihat Produk →
Desain Pendinginan untuk Beban Termal yang Seragam
Sirkuit pendinginan yang seimbang adalah fitur masa pakai cetakan: menjaga variasi suhu permukaan rongga di bawah 10 derajat Celcius mencegah kelelahan akibat panas dan memperlambat pertumbuhan retakan.
Kelelahan termal dimulai ketika perubahan suhu permukaan paling besar, biasanya di gerbang, di sudut tajam, dan di sekitar sisipan inti dalam. Saluran pendingin konformal yang mengikuti kontur rongga menghilangkan panas secara merata dan mengurangi titik panas. Tambahkan pendingin di dekat garis perpisahan dan di sekitar selongsong ejektor; setiap zona yang tidak rata menjadi asal mula retakan di masa depan.
Rongga yang didinginkan dengan baik juga memperpendek waktu siklus, yang mengubah perhitungan pengembalian: cetakan yang sama menghasilkan lebih banyak komponen per bulan sekaligus bertahan lebih lama. Oleh karena itu, desain pendingin merupakan bagian dari anggaran masa pakai, bukan topik terpisah.
Bagian Desain dan Cetakan untuk Stres Proses
Ventilasi, aliran udara, keseimbangan ketebalan dinding, dan posisi gerbang menentukan tegangan sisa dan pemuatan cetakan; desain bagian yang melawan proses akan memperpendek umur alat.
Sudut tajam memusatkan tekanan mekanis dan termal. Draf yang tidak mencukupi meningkatkan gaya ejeksi dan menyeret bagian melintasi permukaan rongga. Ventilasi yang buruk memerangkap gas yang membakar baja dan menyebabkan panas berlebih di akhir pengisian. Ini bukan detail kosmetik: ini menentukan seberapa banyak beban yang diserap cetakan pada setiap pengambilan gambar. Geometri trim dan braket adalah tempat interaksi paling banyak muncul, misalnya dalam a cetakan injeksi braket perpindahan gigi , di mana transisi dinding dan kedalaman inti mengontrol kualitas komponen dan keausan pahat.
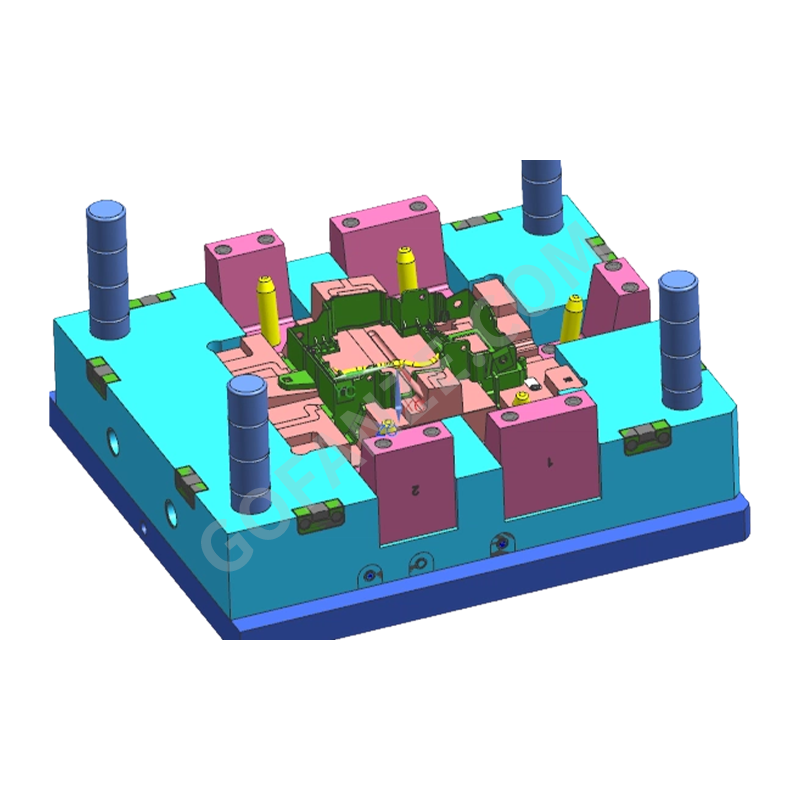 Pemasok Cetakan Injeksi Braket Pergeseran Gigi Grosir, Perusahaan, Eksportir Fanze T&M (Jiashan) Co., Ltd. Adalah Pemasok, Perusahaan, Eksportir Cetakan Injeksi Braket Pergeseran Gigi Grosir Cina, Produk ini termasuk dalam... Lihat Produk →
Keputusan fase desain
- Sudut draf yang besar di setiap dinding vertikal
- Ketebalan dinding seragam untuk menyeimbangkan aliran dan pengepakan
- Sudut bagian dalam yang terpancar alih-alih transisi yang tajam
- Ventilasi yang memadai di titik akhir aliran depan
Keputusan tahap produksi
- Tonase penjepit disesuaikan dengan area yang diproyeksikan, bukan ukuran mesin
- Tekanan penahan dikurangi hingga minimum yang mempertahankan toleransi
- Waktu siklus distabilkan untuk menghindari kejutan termal
- Kontrol suhu cetakan diatur dan dicatat, tidak dapat ditebak
Jalankan Pemeliharaan Preventif, Bukan Pemulihan Kerusakan
Pemeliharaan preventif adalah investasi masa pakai yang paling murah: sebagian besar pembuat cetakan otomotif menjadwalkan pemeriksaan berdasarkan kondisi setiap 50.000-100.000 siklus.
Tujuannya adalah untuk melakukan intervensi sebelum muncul flash, sticking, atau degradasi permukaan. Lacak siklus per rongga, bersihkan ventilasi sebelum karbon menumpuk, ukur dimensi kritis berdasarkan catatan asli, dan lapisi ulang zona keausan sebelum aus. Riwayat perbaikan yang terdokumentasi mengubah setiap kejadian pemeliharaan menjadi data untuk desain alat berikutnya.
Logika yang sama berlaku untuk perkakas dengan kavitasi tinggi, di mana satu rongga yang rusak menghentikan seluruh cetakan. Itu faktor daya tahan untuk cetakan wire-harness menunjukkan bagaimana penghitungan rongga dan perencanaan pemeliharaan mengubah persamaan kehidupan dalam praktiknya.
Pertanyaan yang Sering Diajukan
Berapa lama cetakan injeksi otomotif bertahan?
Cetakan otomotif yang dirancang dengan baik dengan baja yang diperkeras, pendinginan seimbang, dan pemeliharaan preventif biasanya berlangsung selama 500.000 hingga 1.000.000 siklus. Umur cetakan bergantung pada kandungan pengisi resin, tekanan rongga, dan disiplin perawatan, bukan pada umur cetakan.
Baja apa yang terbaik untuk cetakan injeksi otomotif?
Untuk bagian struktural yang dicetak dalam resin yang diperkuat serat kaca, H13 pada 48-52 HRC adalah dasar yang kuat. Untuk bagian interior yang sangat mengkilap atau rawan korosi, baja tahan karat S136 memiliki kinerja yang lebih baik. P20 hanya dapat diterima untuk prototipe dan volume yang sangat rendah.
Mengapa cetakan otomotif di dekat gerbang rusak?
Area gerbang mengalami tegangan geser puncak dan perubahan suhu terbesar pada setiap pengambilan gambar. Retakan erosi dan kelelahan termal muncul pertama kali kecuali gerbang dikeraskan, dilapisi, dan didinginkan dekat dengan permukaan.
Seberapa sering cetakan otomotif harus dirawat?
Kebanyakan pembuat cetakan otomotif menjalankan pemeliharaan preventif berbasis kondisi setiap 50.000 hingga 100.000 siklus. Setiap pemberhentian harus mencakup pembersihan, pengukuran dimensi, pemeriksaan ventilasi, dan pelapisan ulang zona keausan sebelum cacat muncul.
Kategori
- Berita Perusahaan(2)
- Berita Industri(19)
Kategori Produk
-
Komponen & Suku Cadang Printer
-
Komponen & alat Plastik dua warna
-
Konektor Multi-arah Plastik
-
Bagian cetakan injeksi plastik berulir
-
Suku Cadang Injeksi Peralatan Rumah Tangga
-
Cetakan injeksi cangkang robot
-
Cetakan injeksi PC Transparan Gloss Tinggi
-
Cetakan injeksi plastik Fairing & Bodywork Sepeda Motor
-
Cetakan injeksi plastik tumpukan pengisian EV
-
Harness kawat mobil
-
Cetakan injeksi komponen plastik interior otomotif
Tag Terkait
-
Cetakan Injeksi Suku Cadang Plastik Dasbor Otomotif
cetakan konektor terminal otomotif
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
cetakan injeksi kawat harness otomotif
cetakan injeksi suku cadang listrik otomotif
cetakan injeksi rumah konektor
cetakan konektor kabel otomotif


- Cetakan injeksi komponen plastik interior otomotif
- Harness kawat mobil
- Cetakan injeksi plastik tumpukan pengisian EV
- Cetakan injeksi plastik Fairing & Bodywork Sepeda Motor
- Cetakan injeksi PC Transparan Gloss Tinggi
- Cetakan injeksi cangkang robot
- Suku Cadang Injeksi Peralatan Rumah Tangga
- Bagian cetakan injeksi plastik berulir
- Konektor Multi-arah Plastik
- Komponen & alat Plastik dua warna
- Komponen & Suku Cadang Printer

