


Rumah · Berita · Berita Industri · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Berita Industri
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Sebelum satu butiran plastik memasuki mesin cetak, komponen interior otomotif seperti rangka panel instrumen telah menerima sekitar empat ratus jam perhatian pada desain perkakas dan pengerjaan mesin. Cetakan menentukan segalanya di bagian hilir: waktu siklus, stabilitas dimensi, tampilan permukaan, dan keandalan dalam perakitan volume tinggi. Artikel ini mengikuti rangkaian lengkapnya, mulai dari tinjauan CAD pertama hingga uji coba yang merilis alat untuk produksi.
Bagaimana Cetakan Injeksi Bagian Plastik Interior Otomotif Dibuat: Urutannya
Setiap cetakan interior, apa pun program kendaraannya, mengikuti urutan yang sama: tinjauan desain bagian, tata letak cetakan, persiapan baja, pemesinan CNC dan EDM, pembuatan bangku dan perakitan, pemolesan dan tekstur, kemudian uji coba dan pelepasan dimensi. Urutannya bukan opsional; setiap langkah dibangun berdasarkan langkah sebelumnya.
Cetakan interior berukuran besar seperti cetakan injeksi bingkai panel instrumen biasanya memakan waktu dua belas hingga delapan belas minggu dari permulaan desain hingga komponen produksi pertama. Komponen yang lebih kecil, seperti braket pemindah gigi atau penutup speaker, dapat dikirimkan dalam delapan hingga sepuluh minggu.
 Pemasok Cetakan Injeksi Bingkai Panel Instrumen Grosir, Perusahaan, Eksportir Fanze T&M (Jiashan) Co., Ltd. Adalah Pemasok, Perusahaan, Eksportir Cetakan Injeksi Bingkai Panel Instrumen Grosir Cina, Lini produk ini ... Lihat Produk →
| Panggung | Kegiatan utama | Durasi tipikal |
|---|---|---|
| Tinjauan desain dan DFM | Sudut draft, posisi gerbang, penyusutan, ketebalan dinding | 1–2 minggu |
| Tata letak cetakan dan desain detail | Sirkuit pendingin, perosotan, pengangkat, sistem ejeksi | 1–2 minggu |
| Persiapan baja dan pemesinan kasar | Pengadaan pelat, penggilingan kasar | 2–3 minggu |
| Selesaikan pemesinan dan EDM | Penyelesaian rongga 3D, sudut dalam yang tajam, sisipan | 3–4 minggu |
| Bench, pemolesan, dan tekstur | Pemasangan, penyelesaian SPI, etsa butiran kimia | 1–2 minggu |
| Uji coba, modifikasi, dan rilis | Jendela proses, pemeriksaan CMM, bagian produksi awal | 1–3 minggu |
Desain untuk Pembuatan Dimulai Dengan Bagian Geometri
Sebuah cetakan tidak dapat dibuat hanya dari gambar bagiannya saja. Tim perkakas pertama-tama menjalankan tinjauan desain-untuk-produksi yang memeriksa sudut draft, konsistensi ketebalan dinding, posisi gerbang, dan titik ejeksi. Bagian interior tidak dapat dimaafkan: dinding vertikal yang tidak dibuat dapat membuat ejeksi menjadi tidak mungkin, bagian yang tebal secara lokal dapat menimbulkan bekas tenggelam, dan gerbang yang ditempatkan dengan buruk dapat meninggalkan garis las tepat di tempat yang dapat dilihat oleh pelanggan. Fase DFM juga harus mengunci ukuran baja cetakan, tata letak hot runner, dan waktu siklus target. Keputusan material dan geometri dibahas secara lebih rinci dalam panduan kami prinsip desain cetakan injeksi komponen plastik interior otomotif dan pemilihan bahan .
Tata Letak Gerbang, Pelari, dan Pendinginan
Sistem hot runner adalah standar dalam perkakas interior otomotif karena memungkinkan gerbang multi-titik yang presisi sekaligus menghilangkan cold runner dari bagian cetakan. Pendinginan juga sama pentingnya. Saluran biasanya berdiameter 8 hingga 12 mm, ditempatkan sekitar dua diameter saluran dari dinding rongga. Tata letak pendinginan yang seimbang memperpendek waktu siklus dan mencegah lengkungan pada komponen yang panjang seperti cetakan injeksi pembawa tumpukan tengah , di mana pembuangan panas yang tidak merata mengakibatkan putaran dan pembengkokan.
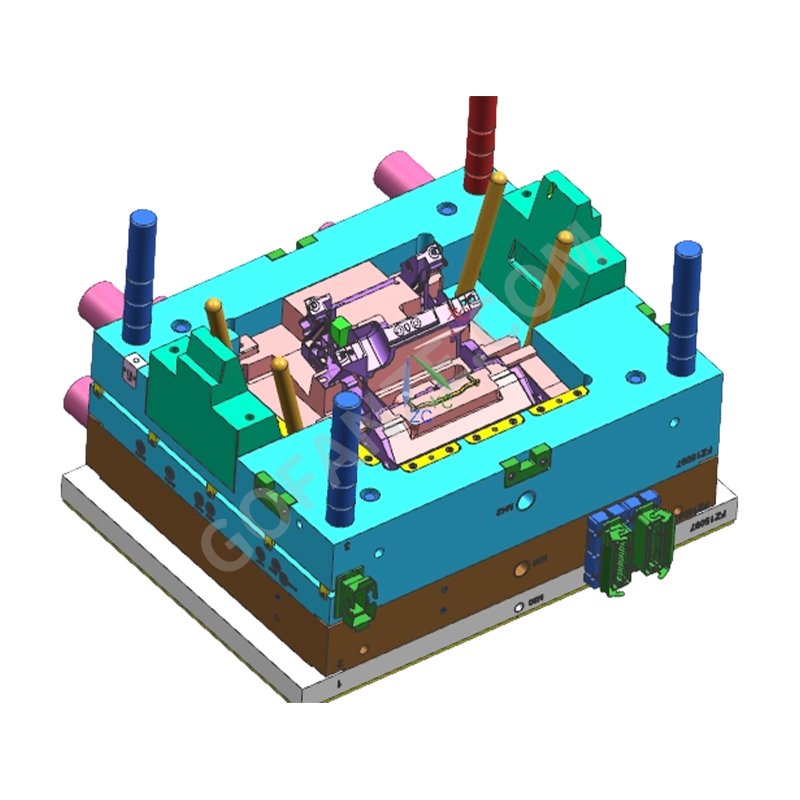 Pemasok Cetakan Injeksi Pusat Stack Carrier, Perusahaan, Eksportir Fanze T&M (Jiashan) Co., Ltd. Adalah Pemasok Cetakan Injeksi Pusat Grosir Cina, Perusahaan, Eksportir, Bra Konsol Tengah... Lihat Produk →
Slide, Pengangkat, dan Tindakan Internal
Cetakan interior modern jarang dibuka sebagai alat dua pelat sederhana. Pemotongan bagian bawah — klip pemasangan, snap-fit, kisi-kisi ventilasi, dan mekanisme kotak teredam — memerlukan perosotan dan pengangkat. Perosotan bergerak tegak lurus terhadap arah bukaan, digerakkan oleh pin miring atau silinder hidrolik. Pengangkat menangani pemotongan internal dan melepaskan bagian tersebut saat sistem ejektor bergerak. Jumlah tindakan tidak hanya mempengaruhi harga alat tetapi juga jadwal perawatan, karena setiap komponen yang bergerak berpotensi menjadi sumber kerusakan atau keausan.
Pemilihan Baja Menentukan Umur Alat dan Kualitas Permukaan
Cetakan interior otomotif menjalankan kampanye produksi yang panjang, sehingga pemilihan baja cetakan dilakukan sebelum pemotongan dimulai. Baja tipe P20 yang telah dikeraskan sebelumnya pada suhu sekitar 36–40 HRC umum digunakan untuk pengerjaan jangka pendek dan menengah, sedangkan baja H13 yang dikeraskan hingga 48–52 HRC dikhususkan untuk perkakas bervolume tinggi atau resin berisi kaca. Untuk rongga yang harus menerima etsa butiran halus atau semir cermin, baja perkakas tipe tahan karat lebih disukai karena tahan korosi dari air pendingin dan gas cetakan.
Baja Rongga untuk Permukaan Kelas A
Sisi bagian yang terlihat — panel yang dilihat pengemudi di bawah kaca depan atau di konsol — dibentuk oleh baja rongga. Permukaan tersebut memerlukan tingkat pemolesan tertentu, biasanya SPI A-2 atau lebih halus, sebelum tekstur butiran kimia diterapkan. Porositas atau tanda penggilingan di rongga berulang pada setiap bagian cetakan.
Baja Inti dan Komponen Keausan
Separuh inti cetakan membawa geometri interior: rusuk, bos, dan titik lampiran. Sisi ini mengambil lebih banyak gaya ejeksi dan paling banyak mengalami kontak dengan komponen bergerak. Sisipan tahan aus dan pelat aus yang diperkeras ditempatkan di mana baja geser bertemu dengan baja, dan di situlah tim pemeliharaan akan pertama-tama memeriksanya setelah alat dijalankan beberapa ratus ribu siklus.
Pemesinan Inti dan Rongga yang Presisi
Pemesinan dimulai dengan penggilingan kasar yang menghilangkan sebagian besar material, kemudian berlanjut ke penyelesaian permukaan 3D berkecepatan tinggi. Tiga proses pemesinan mencakup hampir semua fitur cetakan interior.
| Proses | Penggunaan khas dalam pembuatan cetakan interior | Kekuatan geometris |
|---|---|---|
| Penggilingan CNC | Rongga 3D, inti, badan geser | Permukaan bentuk bebas pada baja curah |
| EDM Pemberat | Basis tulang rusuk, sudut persegi, rongga bertekstur | Sudut bagian dalam yang tajam sehingga pemotong tidak dapat menjangkaunya |
| Kawat EDM | Masukkan blanko, lubang ejektor, slot gerbang | Profil presisi langsung |
Selama pemotongan elektroda dan penyelesaian EDM, geometri bagian ditransfer ke baja yang diperkeras dengan tingkat kemampuan pengulangan yang tidak dapat ditawarkan oleh pemotongan mekanis saja. Tumpukan louver halus dari sebuah cetakan injeksi komponen plastik ventilasi AC otomotif , misalnya, biasanya diselesaikan dengan EDM karena slot bilahnya terlalu sempit untuk penggilingan akhir dan terlalu tajam untuk rongga yang dipoles secara konvensional.
 Pemasok Cetakan Injeksi Suku Cadang Plastik Ventilasi AC Otomotif Grosir Fanze T&M (Jiashan) Co., Ltd. Adalah Cina Grosir Otomotif AC Ventilasi Bagian Plastik Pemasok Cetakan Injeksi, Perusahaan, Ekspor... Lihat Produk →
Perakitan, Benching, dan Perawatan Permukaan
Benching adalah tempat komponen mesin menjadi alat kerja. Pemasang mencocokkan inti dan rongga, mengatur jarak geser, menyelaraskan pin ejektor, dan menyesuaikan garis perpisahan hingga menutup tanpa ketidaksesuaian yang terlihat. Pada bagian interior, bahkan merupakan langkah perpisahan 0,05 mm sudah cukup untuk menimbulkan keluhan pada panel yang terlihat jelas.
Setelah pemasangan, rongga dipoles hingga tingkat SPI yang ditentukan dan, bila diperlukan, digores secara kimia untuk menghasilkan tekstur butiran kulit atau tekstur yang disikat. Tekstur dilakukan setelah pemolesan karena proses etsa hanya memodifikasi lapisan atas baja. Kombinasi semir dan etsa inilah yang memberikan tampilan konsisten pada trim interior di ribuan bagian cetakan.
Uji Coba Cetakan, Validasi Dimensi, dan Rilis
Cetakan yang sudah jadi dipasang pada mesin cetak injeksi skala produksi untuk dicoba. Suhu leleh, kecepatan injeksi, tekanan penahan, dan waktu pendinginan divariasikan secara terkendali untuk menemukan jendela proses yang menghasilkan bobot komponen yang seragam, tanpa jepretan pendek, dan tanpa lampu kilat. Uji coba tembakan singkat dengan resin sebenarnya menunjukkan aliran depan dan memastikan perilaku gerbang dan ventilasi sebelum tembakan penuh dievaluasi.
Setiap bagian uji coba diukur berdasarkan model CAD, biasanya dengan CMM atau pemindaian cahaya putih. Titik pemasangan interior sering kali memiliki toleransi ±0,05 mm atau lebih rapat , karena bagian tersebut harus dikawinkan dengan komponen di sekitarnya dalam urutan perakitan yang tetap. Ketika dimensi kritis tetap stabil selama proses berturut-turut, cetakan disetujui untuk produksi serial.
Untuk pembeli yang mengevaluasi peralatan dasbor, kriteria penerimaan dijelaskan dalam panduan kami memilih cetakan injeksi plastik interior otomotif untuk program dasbor jelaskan apa yang harus diperiksa pada bagian uji coba, mulai dari distribusi ketebalan dinding hingga kualitas permukaan.
Apa yang Harus Dibawa Pemasok Cetakan ke Program Interior
Cetakan interior bukanlah suatu komoditas; itu adalah aset berumur panjang yang menentukan biaya sebagian selama bertahun-tahun. Pemasok harus bisa menunjukkannya Sertifikasi IATF 16949 , pemesinan in-house dengan kapasitas CNC, EDM, dan wire-cut, dan pengalaman praktis dalam kategori komponen yang sama. Fanze T&M, pembuat cetakan dan pembuat cetakan yang beroperasi sejak tahun 2005 di Jiashan, Tiongkok, menggabungkan struktur tersebut dengan tepat: tinjauan pengembangan produk, desain cetakan, pembuatan cetakan, cetakan injeksi, serta pencetakan dan perakitan pasca-cetakan dalam satu fasilitas. Kombinasi tersebut memperpendek putaran koreksi karena tim yang memotong rongga juga menjalankan uji coba pencetakan dan melihat komponen dalam kondisi produksi.
Saat membandingkan pemasok, carilah suku cadang referensi yang sudah ada dalam kelompok plastik yang sama — PP berisi untuk wadah interior besar, PC/ABS untuk trim dekoratif, PA66 untuk braket struktural — dan untuk prosedur pelepasan terdokumentasi yang mencakup laporan dimensi, sertifikasi material, dan parameter proses. Perkakas yang telah dibuktikan dengan resin produksi sebenarnya bernilai lebih dari perkakas yang hanya dipotong secara CNC ke file CAD. Kualifikasi utama untuk diverifikasi adalah:
- Sertifikasi IATF 16949 and a documented quality system.
- Kapasitas CNC, EDM, dan wire-cut internal, bukan permesinan yang dialihdayakan sepenuhnya.
- Bagian referensi yang terbukti dalam keluarga resin yang sama dan kompleksitas serupa.
- Prosedur rilis yang mencakup laporan dimensi, sertifikat material, dan parameter proses.
Untuk pandangan yang lebih luas tentang bagaimana keputusan desain bagian dan manufaktur berinteraksi, panduan lengkap komponen plastik injeksi untuk desain dan manufaktur adalah referensi yang berguna selama perencanaan proyek awal.
Dari perhitungan penyusutan pertama hingga laporan dimensi akhir, cetakan injeksi komponen plastik interior otomotif dibuat melalui rantai keputusan desain, pemesinan, pemasangan, dan validasi yang terkontrol. Cetakan menentukan kualitas bagian bahkan sebelum pers ditutup untuk pertama kalinya . Pembeli yang memahami rantai tersebut dapat menilai waktu tunggu yang ditentukan, menantang langkah-langkah proses yang hilang, dan memilih pemasok yang memperlakukan cetakan interior sebagai sistem manufaktur, bukan sebagai balok baja.
Kategori
- Berita Perusahaan(2)
- Berita Industri(19)
Kategori Produk
-
Komponen & Suku Cadang Printer
-
Komponen & alat Plastik dua warna
-
Konektor Multi-arah Plastik
-
Bagian cetakan injeksi plastik berulir
-
Suku Cadang Injeksi Peralatan Rumah Tangga
-
Cetakan injeksi cangkang robot
-
Cetakan injeksi PC Transparan Gloss Tinggi
-
Cetakan injeksi plastik Fairing & Bodywork Sepeda Motor
-
Cetakan injeksi plastik tumpukan pengisian EV
-
Harness kawat mobil
-
Cetakan injeksi komponen plastik interior otomotif
Tag Terkait
-
automotive wire harness Plastic injection mold Parts
wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
Cetakan Injeksi Bagian Plastik Trim Interior Otomotif
Cetakan Injeksi Bagian Plastik Interior Otomotif Presisi Tinggi


- Cetakan injeksi komponen plastik interior otomotif
- Harness kawat mobil
- Cetakan injeksi plastik tumpukan pengisian EV
- Cetakan injeksi plastik Fairing & Bodywork Sepeda Motor
- Cetakan injeksi PC Transparan Gloss Tinggi
- Cetakan injeksi cangkang robot
- Suku Cadang Injeksi Peralatan Rumah Tangga
- Bagian cetakan injeksi plastik berulir
- Konektor Multi-arah Plastik
- Komponen & alat Plastik dua warna
- Komponen & Suku Cadang Printer

